 手机访问
手机访问
在新能源汽车线束制造领域,超声波金属焊接是“以铝代铜”趋势下的核心工艺。区别于激光焊、电阻焊这类熔接工艺,超声波线束焊接属于固态焊接—— 焊接界面不会发生金属熔化,依靠高频剪切振动实现原子级冶金结合。
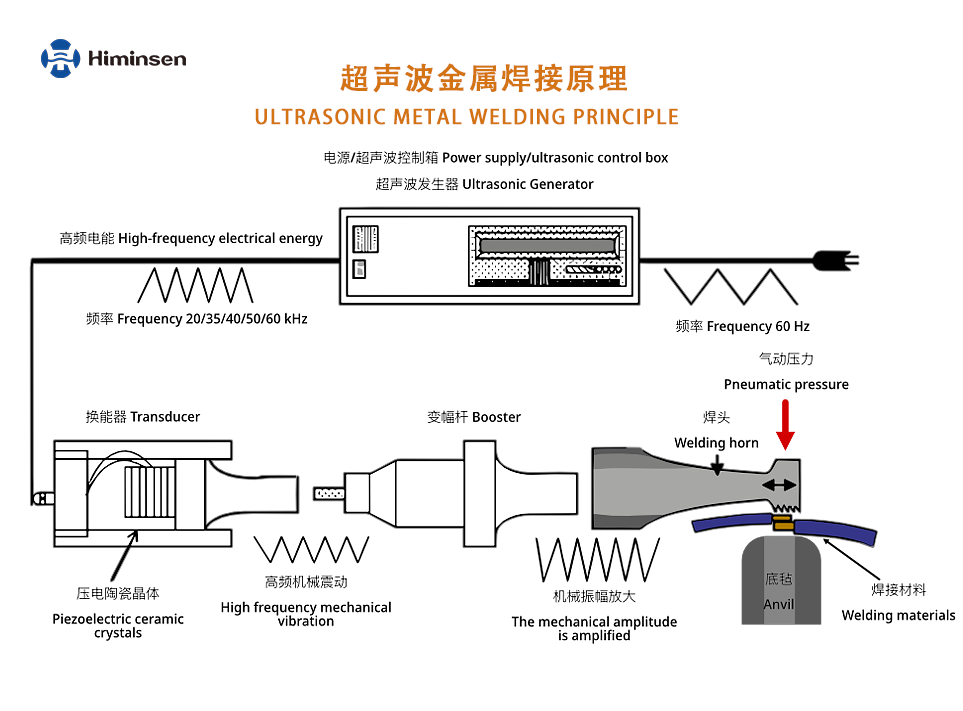
超声波发生器(电源控制箱)接入工频 60Hz 市电,经过整流逆变,输出20kHz/35kHz/40kHz 高频交流电。发生器内置锁相环频率追踪,实时匹配整套振动系统的谐振状态,补偿线材负载波动,保证输出稳定高频电能。
换能器 Transducer高频电能输送至内部压电陶瓷晶体,依靠逆压电效应:交变电场驱动压电片快速伸缩,将高频电能转化为微米级高频往复机械振动(机械动能)。每秒上万次高频振动,就是整套设备的振动源。
变幅杆 Booster对换能器输出的振动做振幅放大,不新增能量,只调节振动位移,匹配线束焊接所需的工艺振幅窗口。
焊头 Welding horn + 底砧 Anvil + 气动压力气缸施加垂直静压力,将多股线束压紧在焊头与底砧之间;焊头带动上层线材,平行于接触面做水平剪切振动,下层线材被底砧固定。
预压阶段:气动压紧多层导线,保证界面紧密贴合。
界面净化与塑性摩擦:高频振动剥离氧化膜、油污,界面摩擦生热。
固态原子键合:金属发生塑性流动,原子形成金属键,实现铝铜异种固态冶金结合,规避脆性化合物风险。
保压定型:停振后保压,释放内应力,防止接头回弹开裂。
【三大核心疑问解析】
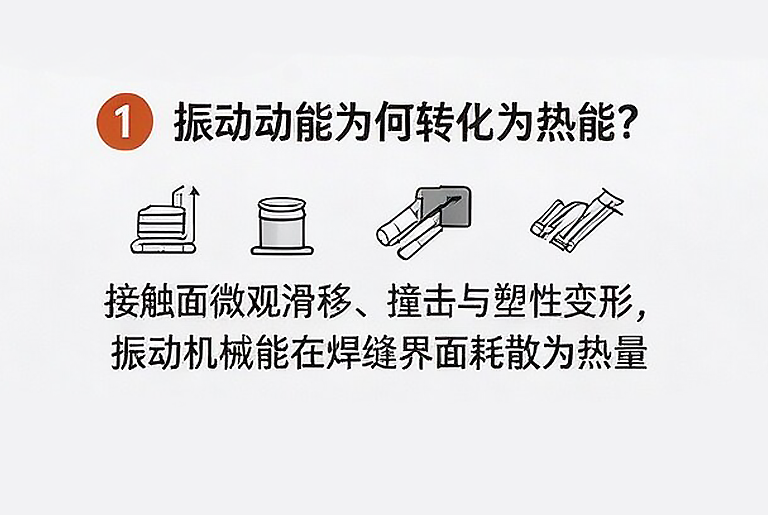
1.为什么振动动能可以转化为热能?
机械能包含动能与势能,焊头高速往复剪切运动属于机械动能。两层金属在压力下紧密贴合,接触面微观凹凸结构持续互相滑移、撞击、发生塑性变形;振动的动能无法持续储存,在金属界面的摩擦、塑性形变过程中不断耗散,最终转化为热能。热量只集中在几微米厚的焊缝薄层,母材整体温升很低。
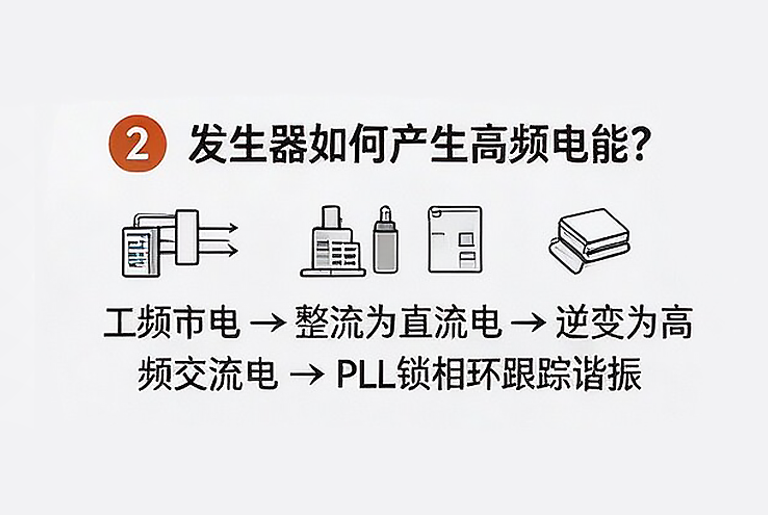
2.发生器是如何产生高频电能的?
发生器不是凭空创造电能,是对输入市电做电能变换: 第一步整流:把 50/60Hz 工频交流电转换成直流电; 第二步逆变:通过 IGBT/MOS 功率管,将直流电 “切割” 成设定频率(20kHz/35kHz/40kHz)的高频交变交流电; 同时内置锁相环 PLL实时监测振子负载变化,动态微调输出频率,让整套振动组件始终维持谐振,稳定输出高频电能供给换能器。 简单来说:发生器的工作就是工频电 → 整流成直流电 → 逆变为高频交流电。
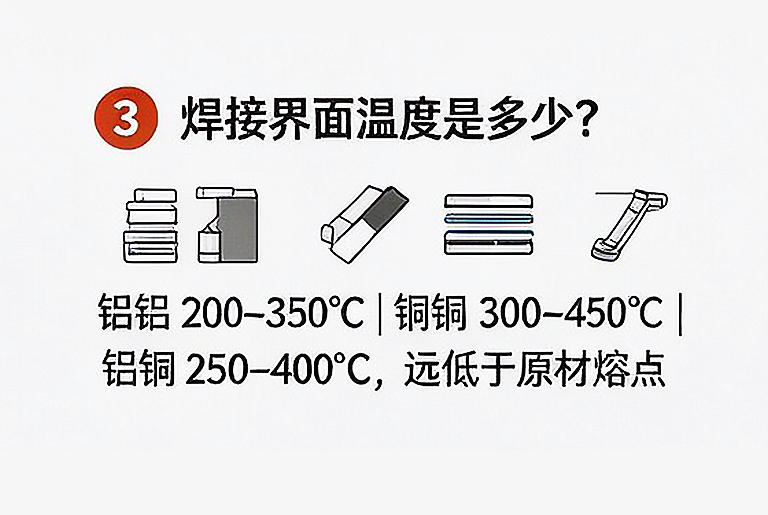
3.焊接时界面温度有多高?
金属超声焊是固态焊接,母材不会熔化。
铝 - 铝焊接:界面峰值温度约 200~350℃(铝熔点 660℃)
铜 - 铜焊接:界面峰值温度约 300~450℃(铜熔点 1083℃)
铝铜异种线束焊接:界面峰值 250~400℃
⚠️ 关键提醒:高温仅存在于微米级界面薄层,线材本体温度低。一旦铝铜焊接界面温度超过 400℃,极易生成脆性 Al₂Cu、AlCu₃金属间化合物,造成接头拉力衰减、接触电阻变大,直接影响车载线束长期可靠性。
核心能量逻辑:市电电能 → 发生器变换为高频电能 → 换能器转化为高频振动机械能(动能) → 焊缝界面摩擦热能
固态低温焊接,无熔化、无飞溅、无气孔,铝铜异种焊接接头接触电阻稳定
无需焊锡、焊丝、助焊剂,绿色环保,减少耗材成本
焊接速度快,单点数百毫秒,适配自动化线束产线
接头导电性能优异,抗拉强度稳定,满足车载高压 / 低压线束严苛可靠性要求
新能源汽车线束、充电枪线缆、铜铝端子压接、锂电池极耳焊接,完美支撑线束行业以铝代铜轻量化降本需求。
我们是专业超声波线束端子焊接机设备商,可提供定制化焊接设备与整套工艺方案。如需了解更多机型、试样测试与技术方案,欢迎联系我们。
©版权所有 仿冒必究! 粤ICP备14011723号